Technologie


Beton, Glas, Kunststoff, Stahl – sie alle gehören zu den Werkstoffen und sind Materialien, die auf Grund ihrer besonderen und technischen Eigenschaften zur Fertigung von Produkten, Bauteilen und Werkzeugen genutzt werden können. Hierfür wird ein Rohstoff je nach Anforderung durch verschiedene Verfahren aufbereitet und eignet sich dann als Werkstoff und zur Weiterverarbeitung.
Veröffentlicht: Juli 2021
(c) Günther + Schramm
Unterteilung der Werkstoffe in Gruppen
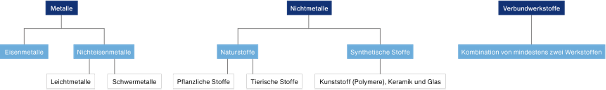
Grundsätzlich unterscheidet man zwischen Metallen, Nichtmetallen und Verbundwerkstoffen.
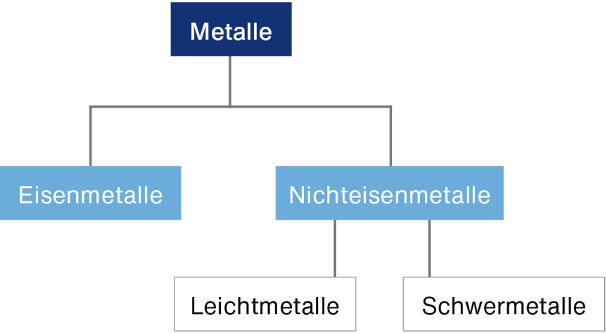
Metalle und ihre Einteilung in Eisenmetalle und Nichteisenmetalle
Metalle zeichnen sich durch ihre gute thermische und elektrische Leitfähigkeit aus. Darüber hinaus sind sie bei gleichzeitig hoher Festigkeit auch gut verformbar. Unterteilt werden Metalle in Eisenmetalle und Nichteisenmetalle. Eisenmetalle entstehen aus einer Verbindung von Eisen mit Kohlenstoff. Der Kohlenstoffgehalt entscheidet darüber, ob es sich um Stahl (C-Gehalt < 2,06%) oder um Gusseisen (C-Gehalt > 2,06%) handelt. Nichteisenmetalle können weiterhin in Leichtmetalle und Schwermetalle kategorisiert werden. Dabei liegt der Unterschied in der Dichte: Leichtmetalle weisen eine Dichte von 5 g/cm3 auf, wohingegen Schwermetalle diesen Wert übersteigen.
(c) Günther + Schramm
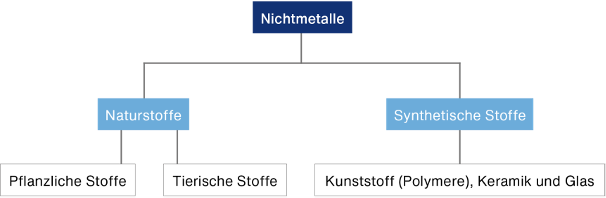
Kategorien von Nichtmetallen
Nichtmetalle lassen sich in Naturstoffe und Synthetische Stoffe einteilen. Bei Naturstoffen handelt es sich um pflanzliche und tierische Stoffe, während synthetische Stoffe sich beispielsweise auf Kunststoff (Polymere), Keramik und Glas beziehen.
(c) Günther + Schramm
Verbundwerkstoffe: Kombinationen aus mehreren Werkstoffen
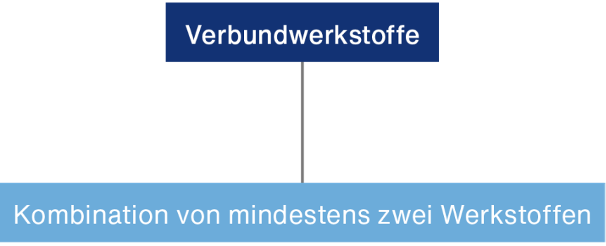
Verbundwerkstoffe bestehen aus Verbindung von mindestens zwei Werkstoffen. Dabei ist es vollkommen gleich, ob diese Werkstoffe aus der gleichen oder aus unterschiedlichen Gruppen stammen. Das Ziel der Herstellung von Verbundwerkstoffen ist es, einen Werkstoff mit den gewünschten idealen Eigenschaften zu erzeugen, so zum Beispiel glasfaserverstärkte Kunststoffe.
(c) Günther + Schramm
Der Werkstoff Stahl
Stahl ist so gut wie überall. Heutzutage gibt es weltweit mehr als 2500 genormte Sorten Stahl. Sie begegnen uns nicht nur in der Industrie, sondern auch im Alltag. Aber was hat es mit dem Werkstoff Stahl auf sich? Wir machen eine kleine Zeitreise:
Stahl damals und heute
Entdeckt wurde Stahl vor über 5000 Jahren in Ägypten. Die Ägypter verarbeiten damals allerdings eisenhaltiges Meteoritengestein, das irgendwann einmal aus dem Weltall auf der Erde landete. Die ersten Menschen, die es verstehen, Eisen zu Stahl zu bearbeiten, leben etwa 1400 vor Christi Geburt im Nahen Osten. Erst die Entwicklung der Hochöfen seit dem 14. Jahrhundert macht es möglich, das Eisen so weit zu erhitzen, dass es flüssig bleibt. 1826 entstand der erste Hochofen in Westfalen. Danach wurde Stahl zur Massenware: Stahl wurde schneller und preiswerter hergestellt und für Waffen verwendet. Heute macht moderne Technik Stahl zu einem Werkstoff, der den Anforderungen der Zeit entspricht. Recycling steht bei der Stahlindustrie ganz vorne, denn etwa 50 Prozent des heutigen Rohstahls besteht aus Schrott – Tendenz steigend.
Eigenschaften und Einsatzgebiete von Werkstoffen
In allen (produzierenden) Unternehmen werden Werkstoffe eingesetzt. Je nachdem welche Eigenschaften ein Werkstoff aufweist, ist es für ein bestimmtes Anwendungsgebiet besonders gut geeignet.
Die Eigenschaften können in drei Gruppen unterteilt werden:
- Physikalische Eigenschaften: Dichte, Festigkeit, Härte, Dauerfestigkeit, elektrische Leitfähigkeit, Warmfestigkeit, usw.
- Chemische Eigenschaften: Korrosionsbeständigkeit, Säurebeständigkeit, Laugenbeständigkeit
- Fertigungstechnische Eigenschaften: Gießbarkeit, Umformbarkeit, Zerspanbarkeit, Schweißeignung, usw.
Welcher Werkstoff zum Einsatz kommt, wird von seinen Eigenschaften, der Verfügbarkeit, dem Preis und der Recycelbarkeit bestimmt.

Veröffentlicht: April 2021
2.2 Werkszeugnis
Normtext: Das 2.2 Werkszeugnis ist eine Bescheinigung, in welcher der Hersteller bestätigt, dass die gelieferten Erzeugnisse den Anforderungen der Bestellung entsprechen, mit Angabe von Ergebnissen nichtspezifischer Prüfungen
Vereinfacht gesagt bedeutet das: Der Aussteller des Werkszeugnisses prüft das Material bzw. die Spezifikationen nach einer aus seiner Sicht geeigneten Art und Weise. So kann er feststellen und bestätigen, dass das Material allen Anforderungen der Bestellung entspricht.
3.1 Abnahmeprüfzeugnis
Normtext: Das 3.1 Abnahmeprüfzeugnis ist eine Bescheinigung, die vom Hersteller herausgegeben wird. Das Abnahmeprüfzeugnis mit Angabe der Prüfergebnisse bestätigt, dass die gelieferten Erzeugnisse die in der Bestellung festgelegten Anforderungen erfüllen.
Oder vereinfacht ausgedrückt: Für ein 3.1 Zeugnis müssen die Prüfungen nach bestimmten Vorschriften durchgeführt werden. Diese sind in Normen oder technischen Lieferbedingungen festgelegt. Ebenso ist festgelegt welche Ergebnisse mindestens auf dem Zeugnis angegeben werden müssen. Diese Prüfergebnisse müssen dann durch eine Unterschrift auf dem Zeugnis von einem (von der Prüfung) unabhängigen Abnahmebeauftragten des Ausstellers bestätigt werden. In der Regel geschieht dies im Werk. Das Zeugnis kann aber auch nachträglich von einem Labor ausgestellt werden.
3.2 Abnahmeprüfzeugnis
Normtext: Das 3.2 Abnahmeprüfzeugnis ist eine Bescheinigung, in der sowohl von einem von der Fertigungsabteilung unabhängigen Abnahmebeauftragten des Herstellers als auch vom Abnahmebeauftragten des Bestellers oder dem in den amtlichen Vorschriften genannten Abnahmebeauftragten bestätigt wird, dass die gelieferten Erzeugnisse die in der Bestellung festgelegten Anforderungen erfüllen, mit Angabe der Prüfergebnisse.
Oder vereinfacht gesagt: zusätzlich zum 3.1 Zeugnis des Herstellers, bzw. eines Labors wird vom Kunden selbst ein unabhängiges Unternehmen/Labor (bspw. ein TÜV, Germanischer Lloyd oder Lloyds Register) beauftragt. Dieses prüft die Spezifikationen am Werkstück nach gegebenen Vorschriften und dokumentiert diese entsprechend. Zusammen ergibt dies dann das Werkszeugnis 3.2.
Laden Sie sich eine PDF mit allen wichtigen Informationen zu Werkszeugnissen runter:

Veröffentlicht: März 2021
(c) Günther + Schramm
Kennzeichnung der Stähle nach Kurznamen
Nach DIN EN 10027-1 wird bei der Bezeichnung mit Kurznamen zwischen zwei Hauptgruppen unterschieden:
- Hauptgruppe 1: mechanische und physikalische Eigenschaften
- Hauptgruppe 2: chemische Zusammensetzung
Hauptgruppe 1: mechanische und physikalische Eigenschaften
(c) Günther + Schramm
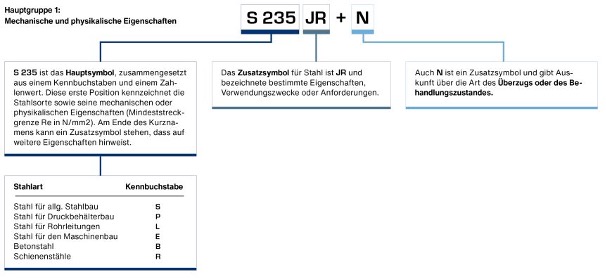
S 235 ist das Hauptsymbol, zusammengesetzt aus einem Kennbuchstaben und einem Zahlenwert. Diese erste Position kennzeichnet die Stahlsorte sowie seine mechanischen oder physikalischen Eigenschaften (Mindeststreckgrenze Re in N/mm2). Am Ende des Kurznamens kann ein Zusatzsymbol stehen, dass auf weitere Eigenschaften hinweist.
Stahlart Kennbuchstabe
Stahl für allg. Stahlbau S
Stahl für Druckbehälterbau P
Stahl für Rohrleitungen L
Stahl für den Maschinenbau E
Betonstahl B
Schienenstähle R
Für unser Beispiel bedeutet das, dass es sich um einen Stahl für den allgemeinen Stahlbau handelt.
Das Zusatzsymbol für Stahl ist JR und bezeichnete bestimmte Eigenschaften, Verwendungszwecke oder Anforderungen. Auch N ist ein Zusatzsymbol und gibt Auskunft über die Art des Überzugs oder des Behandlungszustandes.
Hauptgruppe 2: chemische Zusammensetzung
Bei der Bezeichnung für Stähle in der Hauptgruppe 2 existieren unterschiedliche Formen für unlegierte, legierte und hochlegierte Stähle sowie für Schnellarbeitsstähle.
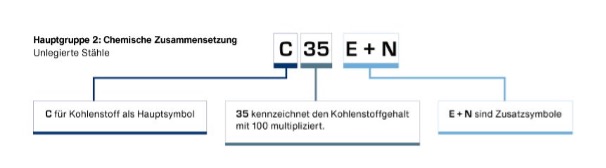
Unlegierte Stähle: Beispiel C35 E + N
Werden mit dem Buchstaben C für Kohlenstoff als Hauptsymbol gekennzeichnet, gefolgt vom Kohlenstoffgehalt mit 100 multipliziert. Unlegierte Stähle besitzen einen mittleren Mangangehalt unter 1%. Auch hier können Zusatzsymbole wie bei der Hauptgruppe 1 verwendet werden.
(c) Günther + Schramm
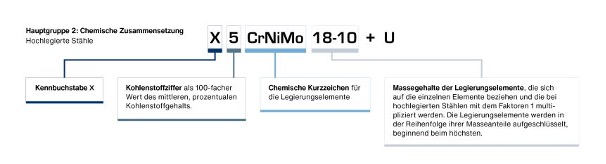
Hochlegierte Stähle: Beispiel: X 5 CrNiMo 18-10 + U
Von hochlegierten Stählen spricht man, wenn der Masseanteil der Legierungselemente bei mindestens 5% liegt. An erster Stelle wird der Kennbuchstabe X angegeben. Danach folgt die Kohlenstoffziffer als 100-facher Wert des mittleren, prozentualen Kohlenstoffgehalts. Nach den anschließenden chemischen Kurzzeichen für die Legierungselemente, folgen die Massegehalte der Legierungselemente, die sich auf die einzelnen Elemente beziehen und die bei hochlegierten Stählen mit dem Faktoren 1 multipliziert werden. Die Legierungselemente werden in der Reihenfolge ihrer Masseanteile aufgeschlüsselt, beginnend beim höchsten. Das U am Ende des Namens ist ein Zusatzsymbol.
Schnellarbeitsstähle:
Schnellarbeitsstähle sind legierte Werkzeugstähle, die aufgrund ihrer chemischen Zusammensetzung nach einer entsprechenden Wärmebehandlung eine sehr hohe Warmhärte und Anlassbeständigkeit aufweisen. Sie werden deshalb bevorzugt für die Herstellung von Zerspanungswerkzeugen verwendet, die bis zu einer Arbeitstemperatur von 600°C eingesetzt werden können. Schnellarbeitsstähle haben ein besonderes Bezeichnungssystem. Bei ihnen steht an erster Stelle die Kennzeichnung HS, gefolgt von den Masseanteilen der Legierungsbestandteile in der festen Reihenfolge Wolfram, Molybdän, Vanadium und Cobalt. Die Masseanteile der Legierungsbestandteile werden hier in ganzen gerundeten Zahlen angegeben.
Die Zusammensetzung der Werkstoffnummer von Stahl
Werkstoffnummer Stahl: A.BBCC.DE
Um Stahl eindeutig zu definieren, wurden nach DIN EN 10027-2 sogenannte Werkstoffnummern festgelegt. Die 5-7-stellige Nummer gibt Auskunft über folgende Kategorien:
A – die Position für die Werkstoffhauptgruppe:
0 – Eisen
1 – Stahl
2 – Nichteisen-Schwermetalle
3 – Leichtmetalle
4 bis 8 – Nichtmetallische Werkstoffe
9 – nicht gängige oder zugeordnete, interne Verwendung
(Quelle: Vgl. chemie.de)
BB – die Sortenklasse des Stahls bzw. die Stahlgruppennummer.
Sie reicht von 00 bis 99 und teilt den Werkstoff der Hauptgruppe nach Eigenschaften ein.
Wenn beispielsweise die Hauptgruppe 0 (Eisen) als erste Ziffer der Werkstoffnummer enthalten ist, so ergeben sich folgende Sorten:
00…19: Roheisen
20…49: Vorlegierung, Sonderroheisen
60…69: Gusseisen, Lamellengrafit
70…79: Gusseisen, Kugelgrafit
80…89: Temperguss
90…99: Sondergusseisen
CC – keine neuen Informationen über den Werkstoff
Sie stehen in Klammern und müssen nachgeschlagen werden. Sind sie aber Teil der Werkstoffnummer, so reichen sie von 00-99.
D und E – sogenannte erweiterte Zählnummern
Wenn sie nicht berücksichtigt werden, ist die Werkstoffnummer 5- statt 7-stellig.
Sind D und E Gegenstand der Nummer, gibt D für die Hauptgruppe 1 Auskunft über das Gewinnungsverfahren von Stahl:
0 = nicht näher definiert, bedeutungslos
1 = unberuhigter Thomasstahl
2 = beruhigter Thomasstahl
3 = unberuhigt, andere Erschmelzungsart
4 = beruhigt, andere Erschmelzungsart
5 = unberuhigter Siemens-Martin-Stahl
6 = beruhigter Siemens-Martin-Stahl
7 = unberuhigter Sauerstoffaufblas-Stahl
8 = beruhigter Sauerstoffaufblas-Stahl
9 = Elektrostahl
Handelt es sich um ein Nichteisen-Schwermetall (Hauptgruppe 2 und 3), gibt die 6. Stelle der Nummer Informationen über die Zustandsgruppe:
0 = unbehandelt
1 = weich
2 = kaltverfestigt durch Zwischenhärten
3 = kaltverfestigt durch anderes Verfahren
4 = lösungsgeglüht
5 = lösungsgeglüht, kalte Nachbearbeitung
6 = warmausgehärtet, keine Nachbearbeitung
7 = warmausgehärtet, kalte Nachbearbeitung
8 = entspannt, ohne vorherige Kaltverfestigung
9 = sonderbehandelt
(Quelle: technikermathe.de)
E – der Behandlungszustand
0 = unbehandelt
1 = normalgeglüht
2 = weichgeglüht
3 = warmbehandelt
4 = zähvergütet
5 = vergütet
6 = kaltvergütet
7 = kaltverfestigt
8 = kaltverfestigt, Federhärte
9 = sonderbehandelt
(Quelle: technikermathe.de)
In diesem Artikel erfahrt Sie mehr über die (Wärme-) Behandlungen von Stahl.
Die Europäische Stahlregistratur
„Die Europäische Stahlregistratur ist gemäß DIN EN 10027-2 für die Vergabe und Verwaltung der Werkstoffnummern für Stähle zuständig. D.h. sie vergibt Werkstoffnummern für Stahlsorten mit kommerzieller Bedeutung, die in Europäischen Normen aufgeführt sind oder die (noch) nicht genormt sind und von europäischen Herstellern gemeldet wurden und veröffentlicht alle registrierten Stähle in angemessenen Zeitabständen im Internet.“ (Quelle: vdeh)
In der Stahl-Eisen-Liste, dem Handbuch der Europäischen Stahlregistratur, sind neben den Kurznamen aller europäisch genormten und europaweit der EStR gemeldeten Stahlsorten auch die Werkstoffnummern europäischer Stähle und einiger NE-Legierungen zu finden. Damit sollen Kunden und Lieferwerke zusammengebracht und eine Darstellung des Lieferprogramms aller Stahlsorten europäischer Stahlhersteller gegeben werden.

Veröffentlicht: März 2021
Günther + Schramm erweitert sein Programm durch zwei neue Aluminiumlegierungen: EN AW-6026 LEAD FREE mit einem Durchmesser von 20 bis 250 mm und EN AW-2033 mit 30-150mm. Ergänzt wird das Alternativprogramm durch die bereits lagerhaltige Legierung EN AW-2017A Stangen mit einem Durchmesser von ebenfalls 20 bis 250 mm und EN AW-2017A Platten mit 10 bis 150 mm Dicke. Diese bleifreien Legierungen stehen denen mit Blei in nichts nach; ganz im Gegenteil: Neben der Reduktion gefährlicher Stoffe in allen neuen Materialien, zeichnet sich 6026 LF vor allem durch eine Verbesserung in der Zerspannung des Aluminiums aus und erlaubt gleichzeitig eine höhere Produktivität. Hinzu kommt, dass die bleifreie Legierung eine gute Korrosionsbeständigkeit und eine ausgezeichnete Oberflächenqualität nach der Bearbeitung aufweist. Dadurch eignet sie sich bestens für das dekorative Anodisieren und für Hartanodisierungen, aber auch für die Warmumformung. Anwendung findet 6026 LF darüber hinaus in der Automobil-, Elektro- und Elektronikindustrie, bei der Herstellung von Gewindeteile und beim Warmschmieden.
EN AW-2033 wird charakterisiert durch seine hohen mechanischen Eigenschaften und ausgezeichneter Bearbeitbarkeit, die dank einer sehr kurzen Spanbildung gegeben ist. Die hervorragende Qualität der Oberfläche nach der Bearbeitung sowie die bessere Eloxalqualität und Schweißbarkeit machen auch dieses bleifreie Produkt ideal für die Anwendung in der Automobil-, Elektro- und Elektronikindustrie, bei Präzisionsdrehteile, im Kaltschmieden und Bolzen sowie für Schrauben, Muttern und Gewindeteile.
Dank ihrer sehr guten Bearbeitungseigenschaften und der hohen (Ermüdungs-) Festigkeit sind 2017A Stangen und Platten besonders geeignet für die Anwendungen im Maschinenbau, in der Wehrtechnik sowie in Drehteilen oder hochfesten Konstruktionsteilen.
Die hochfesten, bleifreien Aluminiumlegierungen entsprechen zudem der RoHS-Richtlinie: Diese Richtlinie zur Beschränkung der Verwendung bestimmter gefährlicher Stoffe in Elektro- und Elektronikaltgeräten reglementierte sechs Stoffe, unter anderem Blei. Langfristig wird ein Bleianteil von 0,0% angestrebt.

Veröffentlicht: Januar 2021
Googlet man die Zusammensetzung von Stahl, so findet man folgende Definition: „Stahl ist eine Eisen-Kohlenstoff-Legierung, die weniger als 2,06% Kohlenstoff enthält.” Was hat es damit auf sich?
Prozess der Stahlerzeugung
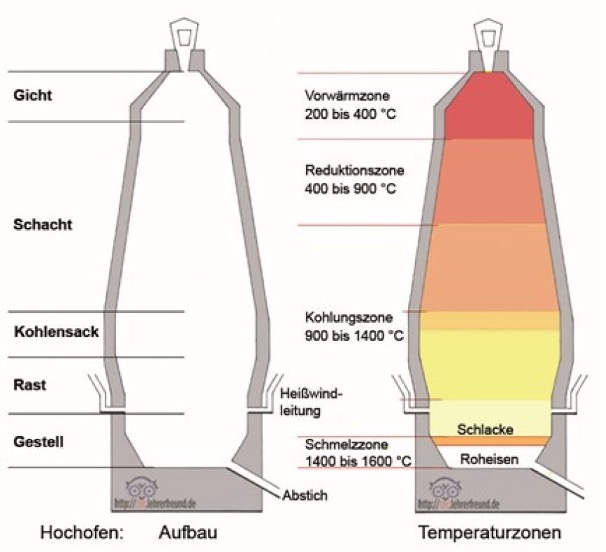
Um Stahl produzieren zu können, wird in einer Kokerei zunächst Kohle erhitzt. Das Pulver wird zu großen Klumpen zusammengebacken und es entsteht Koks. Letzteres wird mit Wasser abgelöscht und gesiebt, sodass Koksbrocken übrigbleiben. Neben der Kohle braucht es für die Herstellung von Stahl auch Eisenerz beziehungsweise Eisenoxid-Pulver. Diesem wird der feine Koks zugesetzt und die Mischung wird erhitzt. Die Hitze bewirkt, dass das Eisenpulver zu großen Klumpen zusammenbäckt. Das Ergebnis sind zwei Arten von Brocken: Eisen und Koks. Beides kommt nun zusammen in einen Hochofen. Diese Anlage, die nie stillsteht, ist unterteilt in vier Zonen: Die Vorwärmzone erreicht Temperaturen von bis zu 400°C, die Reduktionszone bis zu 900°C. In der Kohlungszone werden es 1400°C. Ganz unten im Hochofen, in der Schmelzzone, in der sich das Roheisen befindet, werden es sogar 1600°C.
(c) www.lehrerfreund.de/technik
Abläufe im Hochofen
Durch eine Schleuse kommt in den Hochofen neben den beiden Elementen durch Ringleitungen auch „heißer Wind“, ergo Luft. Dieser Wind wird benötigt, um das Feuer im Ofen aufrecht zu erhalten. Vergleichen lässt sich das mit einem Grill, dem man Luft zufächelt, um die Kohle zum Glühen zu bekommen. Der Ablauf im Inneren sieht wie folgt aus:
Der Koks entnimmt dem Eisen den Sauerstoff, den er zum Brennen braucht. Durch diesen Reduktions-Prozess entsteht flüssiges Roheisen, in dem sich der Koks wie Zucker im Tee löst. Zeit für einen „Abstrich“: ein Bohrer bohrt ein Loch in den Ofen, damit das Eisen in riesige Bottiche ablaufen kann. Das Loch wird anschließend verschlossen. Jedoch ist zu diesem Zeitpunkt der Kohlenstoffanteil im Roheisen mit 4% zu hoch. Um auf die gewünschten 2,06% zu kommen, muss Folgendes geschehen:
Das heiße Eisen wird in einen sogenannten Konverter (=Umwandler) gefüllt. Die wichtigste Zutat ist Stahlschrott. Die Schrott-Art bestimmt, wofür der Stahl später auf Grund seiner Eigenschaften verwendet wird. Bei einem Autoblech beispielsweise muss der Stahl biegsam sein. Es eignet sich also nicht derselbe Schrott wie zum Beispiel für den Stahl, der für Eisenbahnräder benötigt wird.
In die Mischung aus Eisen und Schrott wird durch Bodendüsen Inertgas wie Stickstoff oder Argon eingeblasen, damit die glühende Masse umgerührt wird. Die Lösung für den hohen Kohlenstoffanteil, welches durch den Koks im heißen Eisen bedingt ist, ist das Blas-Verfahren: Mit einer Lanze wird Sauerstoff hinzugefügt damit dieser den Kohlenstoff verbrennt. So entsteht aus Roheisen Stahl. Eine gewisse Menge Kohlenstoff (aber max. 2,06%) bleibt im Stahl, denn völlig ohne wäre er zu weich. Kohlenstoff ist somit auch das wichtigste Legierungselement. Darüber hinaus gibt es beispielsweise Nickel und Chrom. Die Legierungselemente und ihre Eigenschaften werden im unteren Kapitel näher erläutert. Zu guter Letzt: die Feinrezeptur. Hier ist die entscheidende Frage, welche Legierungselemente man hinzugibt – denn je nachdem was zugegeben wird, werden die Eigenschaften gezielt beeinflusst.
Erzeugung von Stahl mit Elektrolichtbogenofen
Eine weitere Methode zur Stahlherstellung ist der Lichtbogenofen. Ein Elektrolichtbogenofen dient zum Einschmelzen von Stahlschrott zur Wiederverwendung für Neuprodukte.
Mit Körben wird der Schrott über den Ofen gefahren und in den Ofen gefüllt. Anschließend wird der Deckel aufgesetzt, die Elektroden werden heruntergefahren und der Lichtbogen auf dem kalten Schrott gezündet. Es entstehen im Lichtbogen Temperaturen von bis zu 3500 °C, in der Stahlschmelze bis zu 1800 °C. Zusätzlicher Sauerstoff oder andere Brennstoff-Gasgemische beschleunigen den Schmelzprozess. Wenn die gewünschten chemischen Zusammensetzungen und Temperaturen des Stahles erreicht sind, wird der Ofen durch Kippen in die Stahlpfanne entleert.
Allgemein gilt, dass die Erzeugung von Stahl über die Lichtbogenofen-Route kostengünstiger ist als der Hochofenprozess.
Legierungselemente
Legierungselemente sind jene Elemente, die dem Stahl beigemengt werden, um ihm eine gewünschte Eigenschaft zu geben. Mit anderen Worten: Legierungselemente wirken auf das Gefüge, also die Art und Anordnung der Körnung des Stahls und heben so gewisse Eigenschaften besonders hervor.
Beispiele für Legierungselemente
Chrom, Nickel, Aluminium und Schwefel können als Legierungselemente verwendet werden und zur Eigenschaft des Stahls beitragen.
Chrom: führt zu einer verbesserten Korrosionsbeständigkeit
Nickel: der Stahl wird mit Nickel länger haltbar
Aluminium: die Schweißbarkeit wird optimiert
Schwefel: verbessert die Zerspanbarkeit
Neben Legierungselementen tragen auch Wärmebehandlungenzu veränderten Stahleigenschaften bei. Mehr zu den Wärmebehandlungen von Stahl gibt es in diesem Artikel.
Stahleigenschaften
Allgemein lässt sich sagen, dass Stahl folgende Eigenschaften innehat:
- Plastisch verformbar: Während andere Stoffe unter Belastung zerbrechen oder reißen, gibt Stahl bis zu 25% nach bevor er bricht. Besonders im Bauwesen, z.B. im Brückenbau ist das wichtig.
- Zäh: Zähigkeit ist gleichzusetzen mit der Widerstandsfähigkeit des Stahls. Für die Herstellung von hochbelasteten Bauteilen bedarf es einer extrem hohen Zähigkeit des Ausgangsmaterials.
- Ob Stahl schweißbar ist oder nicht, hängt von dem Kohlenstoffgehalt der Sorte ab. Schweißbar ist Stahl bei einem Kohlenstoffgehalt von weniger als 0,22%.
- Bearbeitbar: auch als die Zerspanbarkeit des Stahls bezeichnet. Bearbeitungsmöglichkeiten sind Bohren, Fräsen, Bohren etc. Beispielsweise weist Automatenstahl (z.B. 11SMn30) eine gute Zerspanbarkeit auf.
- Magnetisierbar: Je nachdem, welche Gefügeart (austenitisch, ferritisch, martensitisch) bei einer Stahlsorte besteht, können sich die magnetischen Eigenschaften des Eisens im Stahl auswirken oder nicht.
- Härtbar: Härten erhöht die Widerstandsfähigkeit
Schmelztemperatur: 1530 Grad Celsius - Dichte: 7,85 g/cm³
„Durch die hohe Zahl verwendeter Legierungen sind die technischen Eigenschaften von Stahl völlig von der jeweiligen Legierung und der Herstellungsweise abhängig. Es gibt kaum noch gemeinsame Eigenschaften, auch typisch Stoffeigenschaften wie Magnetisierbarkeit, Schmelzpunkte oder andere technische Eigenschaften. Lediglich die Dichte liegt bei Stahl in einem sehr eng umgrenzten Bereich, nämlich zwischen 7.850 und 7.870 kg/m³.“ (Quelle: Hausjournal)
Stahlarten
Rund 2.500 Stahlarten können dank verschiedenster Kombinationen der Legierungselemente und Bearbeitungsmöglichkeiten hergestellt werden. Kurz gefasst gibt es folgende Arten von Stahl:
- Legierter Stahl: Summe aller Legierungselemente beträgt max.5%
- Unlegierter Stahl: enthalten in Summe weniger als 1% an Legierungselementen
- Hochlegiert: enthalten mind. 1 Legierungselement, welches mehr als 5% des Legierungsanteils ausmacht

Ebenso wie Legierungselemente (beispielsweise Chrom, Nickel und Aluminium) tragen auch Wärmebehandlungen zur Veränderung von Stahleigenschaften bei. Das spielt beispielsweise dann eine Rolle, wenn Bauteile, die hochbelastet werden, eine hohe Widerstandsfähigkeit aufweisen müssen.
Die Auswirkungen von Härten, Vergüten und Glühen im Überblick
(c) Валерий Моисеев – stock.adobe.com
Dieser Artikel zeigt im Detail, wie sich das Härten, Vergüten und Glühen auf das Stahlgefüge und somit auf die Stahleigenschaften auswirkt.
Das Härten
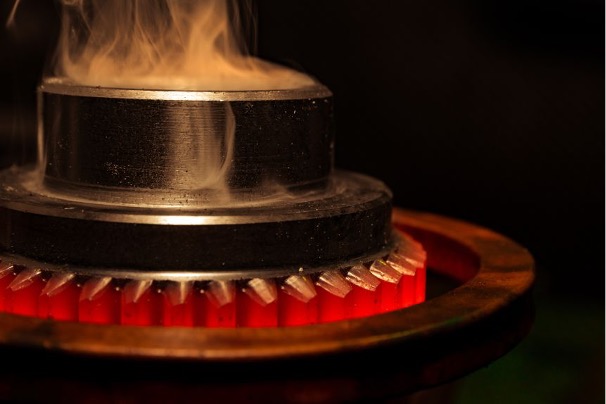
Das Ziel des Härtens von Stahl ist die erhebliche Steigerung des Härtegrads. Hier gilt es zu beachten, dass verschiedene Legierungen unterschiedliche Härteverfahren bzw. Parameter voraussetzen. Um zu erfahren, wie sich das Härten auf die Eisen-Kohlenstoff-Legierung auswirkt, werfen wir einen Blick in das Innere des Gefüges:
Zu Beginn – im „Normalzustand“ – liegt der Stahl im Ferrit vor. Hierin kann sich der Kohlenstoff nicht lösen. Heizt man den Stahl bis auf die Härtetemperatur auf (780°C bis ca. 1.250°C) und hält man die Temperatur dort kurz, so kann sich der Kohlenstoff im Stahl lösen und sich zwischen zwei Eisenmolekülen absetzen.
Unmittelbar danach folgt das schnelle Abschrecken (Abkühlen) in Wasser, Öl, Warmbad oder in Luft. Das führt zum Martensit, einem Gefügezustand, der den Stahl glashart macht. In diesem ist der Kohlenstoff im Werkstoff noch gelöst und gleichzeitig ist die Struktur des Gefüges verzerrt. Allerdings ist das Material im Martensit weniger leicht zu bearbeiten. Es ist weniger zäh, aber dafür rissempfindlich.
In diesem Gefügezustand kann man das Material durchhärten oder Induktivhärten. Beim Induktivhärten wird der Randbereich gehärtet und der Kern des Werkstoffs bleibt im Urzustand.
Das Vergüten
Vergüten ist ein Härtevorgang bei Temperaturen von 800-1100 °C mit nachfolgendem hohem Anlassen (Wiedererwärmen) auf Temperaturen zwischen 550 und 700 °C. Dabei entsteht ein feinkörniges Werkstoffgefüge mit hohen Festigkeitswerten.
Beim Vergüten erreichen die Anlass-Temperaturen mehr als 450 °C, sodass ein feinkörniges Gefüge mit hoher Zähigkeit und gleichzeitig guter Festigkeit entsteht.
Verwendung findet Stahl mit diesen Eigenschaften bei Konstruktionswerkstoffen im Maschinen- und Anlagenbau. So werden beispielsweise Werkzeuge zur Zerspanung (Bohrer, Fräser, Zahnräder) gehärtet, während hauptsächlich Schrauben, Bolzen und Wellen (zur Kraftübertragung) vergütet werden.
Die Glühverfahren zur Wärmebehandlung
Allgemein kann man das Glühen als Wärmebehandlung bestehend aus Erwärmen auf eine bestimmte Temperatur bezeichnen. Hinzukommen Halten und Abkühlen in einem ausgewählten Medium, das die Abkühlgeschwindigkeit bestimmt. Es lohnt sich jedoch, das Glühen in vier Verfahren einzuteilen:
– Weichglühen (+A)
– Spannungsarmglühen (+SR)
– Normalglühen (+N)
– Lösungsglühen(+AT)
Das Weichglühen (+A)
Das Ziel dieses Wärmebehandlungsverfahrens ist es, die Zerspanbarkeit bzw. die Möglichkeiten, es zu bearbeiten zu verbessern.
Beim Weichglühen wird das Material erhitzt, bis es glüht (zwischen 650°C und 750°C). Wer Werkstoff wird dann einige Zeit bei erhöhter Temperatur bis zur vollständigen Gefügeumwandlung gehalten, ehe er langsam abkühlt. Dadurch werden die Härte und die Festigkeit des Materials verringert und die Verarbeitbarkeit erleichtert.
Das Spannungsarmglühen (+SR)
Das Spannungsarmglühen bezeichnet die sanfte Wärmebehandlung des Stahls. In dieser werden Eigenspannungen des Materials ohne wesentliche Änderungen des Gefüges und der mechanischen Eigenschaften verringert.
Spannungsarmes Glühen erfolgt in einem Temperaturbereich zwischen 500 und 650°C mit nachfolgender langsamer Abkühlung.
Das Normalglühen (+N)
Im Allgemeinen sollen mit dem Normalglühen Gefügeungleichmäßigkeiten beseitigt und ein feinkörniges, gleichmäßiges Gefüge mit optimalen Festigkeits- und Verformbarkeitseigenschaften erzielt werden. Wofür steht das „normal“ in der Verfahrensbezeichnung? Durch starke Beanspruchungen (Schmieden etc.) kann das Gefüge grobkörnig werden. Mit dem Normalglühen erreicht man ein normales Gefüge.
Bei Stählen mit einem höheren Kohlenstoffgehalt liegt die Glühtemperatur knapp unter 800°C. Haben die Stähle einen geringen Kohlenstoffgehalt, wird das Normalglühen bei gesteigerten Temperaturen von bis zu 950°C durchgeführt.
Lösungsglühen (+AT)
Um das Ziel des Lösungsglühens zu verstehen, müssen zuallererst die Folgen der Kaltverformung, bspw. durch Ziehen, Walzen, Pressen, Stauchen betrachtet werden. Dabei wird das Gefüge von Metallen in der Verformungsrichtung gestreckt. Die Festigkeit steigt an, gleichzeitig nimmt die Verformbarkeit ab. Um den ursprünglichen und homogenen (deshalb nennt man das Lösungsglühen auch Homogenisierung) Gefügezustand wiederherzustellen, muss ein Lösungsglühen durchgeführt werden. Das Lösungsglühen ist also ein Glühverfahren, das vor allem zur Verbesserung der Korrosionsbeständigkeit angewandt wird.
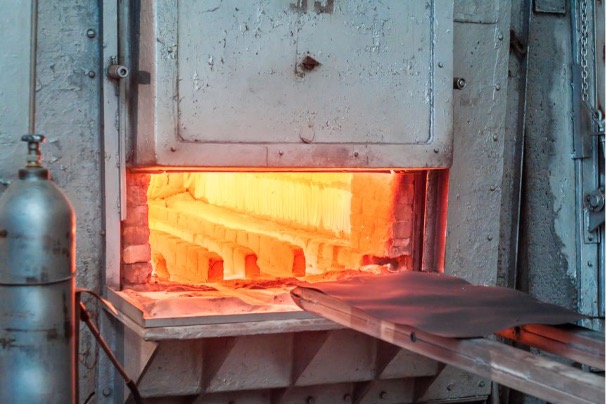
Es wird bei hohen Temperaturen zwischen 1.050 und 1.300 °C durchgeführt.
(c) igor_nikushin – stock.adobe.com
Verfahren zur Wärmebehandlung verändern die Werkstücke
Wie die Übersicht gezeigt hat, führen Wärmebehandlungsverfahren wie das Härten, das Vergüten und das Glühen zu Veränderungen im Stahlgefüge. Diese Veränderungen sind für die verschiedenen Einsatzgebiete des Stahls sehr wichtig. Ebenso wie die Legierungselemente hat diese Bearbeitung einen Einfluss auf die Eigenschaften der späteren Werkstücke.
Sie wollen mehr über Stahl wissen? Unser Magazin bietet Ihnen Beiträge rund um das Thema der Stahlerzeugung, Stahlbehandlungen und Aktuelles rund um die Entwicklung des Stahlpreises.

Veröffentlicht: August 2020
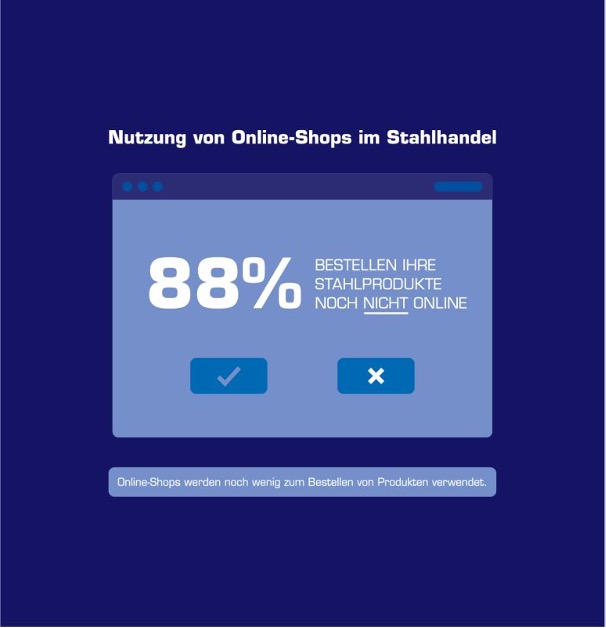
Digitale Dienstleistungen bieten der Stahlbranche neue Möglichkeiten, noch zielgerichteter auf Kundenanforderungen zu reagieren. Viele Stahlhändler folgen daher dem boomenden Trend und rufen Online-Shops ins Leben. Die Umfrage von Günther + Schramm hat jedoch ergeben, dass 88 Prozent der Befragten ihre Produkte noch nicht online bestellen. Hauptgründe sind eine Doppelführung von hauseigenem ERP-System und Webshop sowie zu geringe IT-Kapazitäten. Dabei gehen Online-Shops heute schon weit über die normale Bestellfunktion hinaus und fungieren vielmehr als Informationsplattformen. „In unserem Online-Portal können unsere Kunden beispielsweise die Verfügbarkeit von Artikeln einsehen sowie Werkstoffdatenblätter und Zolltarifnummern mit nur einem Klick abrufen – ein Service, der vermehrt in Anspruch genommen wird“, erklärt Jörg Mayer, Leiter Material- und Prozesslogistik bei Günther + Schramm.
Schritt für Schritt zum digitalen Stahlhandel?
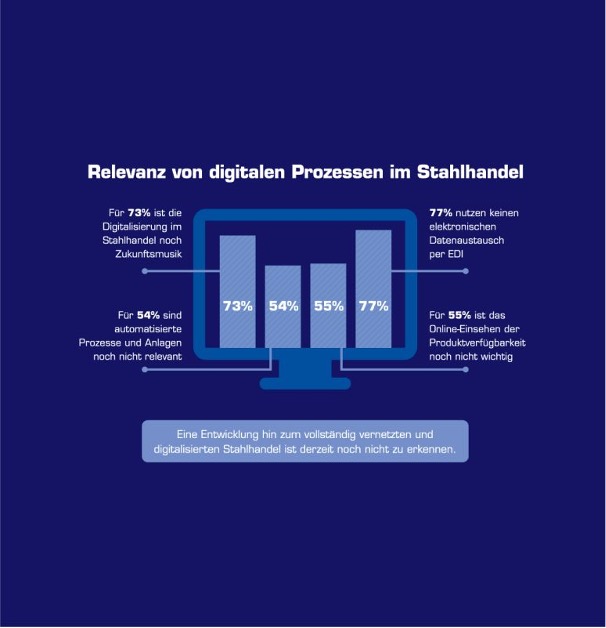
Für 73 Prozent der Befragten ist die vollständige Digitalisierung im klassischen Stahlhandel noch Zukunftsmusik. Sie wissen zwar um deren Vorteile, sehen aber noch keinen konkreten Handlungsbedarf. Ebenso sind automatisierte Prozesse und Anlagen für mehr als die Hälfte (54 Prozent) noch nicht relevant, wie auch das Online-Einsehen der Produktverfügbarkeit (55 Prozent). Auch die papierlose Auftragsabwicklung per EDI ist laut Befragung noch nicht in der konservativen Stahlbranche angekommen: Nur 23 Prozent der Studienteilnehmer setzen bereits auf den elektronischen Datenaustausch. Analoge Bestellmethoden via Fax, E-Mail oder Telefon machen in diesem Fall noch immer das Rennen. Die Teilnehmer, die EDI nutzen, sehen jedoch deutliche Vorteile: Alle profitieren von einem schnellen Datentransfer und Bestellvorgang, 67 Prozent erzielen eine Entlastung des Personals und 67 Prozent reduzieren mittels EDI ihre Prozess- und Verwaltungskosten. In Bezug auf zukunftsfähigen Stahlhandel erachten die Befragten hingegen folgende Punkte als wichtig: individuell zugeschnittene Servicekonzepte (85 Prozent), Just-in-time-Lieferung (81 Prozent) sowie die Vereinfachung des Bestellverfahrens (70 Prozent). Laut den Ergebnissen sehen die Studienteilnehmer eine digitale Entwicklung in der konservativen Stahlbranche, springen aber noch nicht auf den Zug auf und bleiben ihren traditionellen Mustern treu.
Systemdienstleister sind gefragt
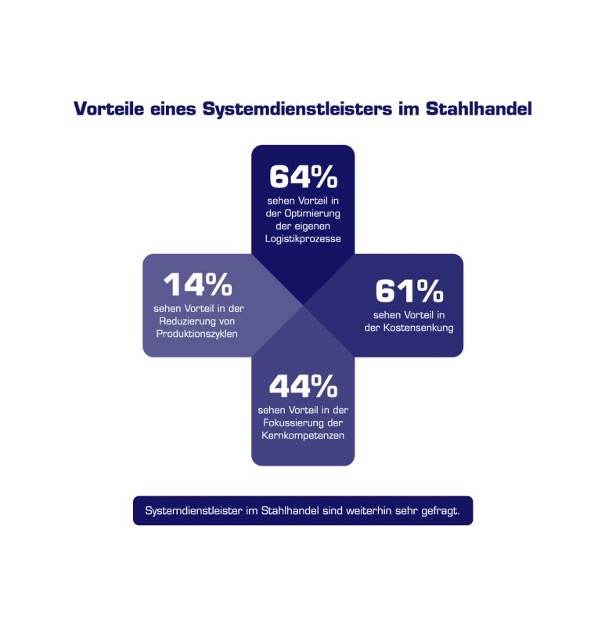
Die Material- und Lagerlogistik wird für die metallverarbeitende Industrie anspruchsvoller: Alle Materialien müssen in immer kürzeren Zeitspannen den Montagebereichen zur Verfügung gestellt werden. Die Produkt- und Teilevielfalt nimmt zu, Losgrößen werden kleiner. Unternehmen setzen daher vermehrt auf die Zusammenarbeit mit Dienstleistern. 64 Prozent der Befragten sehen in dieser Tatsache vor allem eine deutliche Optimierung der eigenen Logistikprozesse. Knapp dahinter liegt für 61 Prozent der Teilnehmer der Vorteil der Kostensenkung. Auch die Fokussierung auf die Kernkompetenzen ist für 44 Prozent ein wichtiges Argument, das für die Kooperation mit einem Systemdienstleister spricht. Die Reduzierung von Produktionszyklen spielt für rund 14 Prozent der Befragten eine Rolle. „Werkstofflieferanten fungieren heute weniger als Distributoren. Sie sind vielmehr strategische Partner, die eine individuell zugeschnittene Versorgung mit Materialien sowie zusätzliche Mehrwertleistungen sicherstellen müssen“, erklärt Jörg Mayer.
Mit Outsourcing zu mehr Wirtschaftlichkeit?
Zunehmender Kostendruck, rasante technologische Fortschritte und der steigende Bedarf an Produktionsflächen zwingen immer mehr Unternehmen dazu, ihre strategische Ausrichtung zu überdenken und neue Wege einzuschlagen. Outsourcing-Modelle sind eine Möglichkeit, um diese Herausforderung zu meistern und wirtschaftliche Vorteile zu erzielen. Die Umfrageresultate von Günther + Schramm ergeben jedoch das Gegenteil: Nur acht Prozent der befragten Unternehmen denken derzeit über ein Outsourcing nach. „Die Wirtschaftlichkeit des Outsourcings scheint für die Branche noch nicht offensichtlich zu sein. Die höhere Produktivität des externen Dienstleisters sowie die größeren Beschaffungsvolumina und eine bessere Maschinenauslastung führen jedoch schnell zu Kostenvorteilen. Mit dem Outsourcing wird gleichzeitig eine Verlagerung der Risiken auf den neuen Partner erreicht. Kosten für Ausschuss und Schrott, die Wartung der Maschinen sowie zukünftige Investitionen fallen ebenfalls beim Zulieferer an“, erklärt Mayer. Zehn Prozent der Teilnehmer setzen derzeit auf die Fremdvergabe von Materialbevorratung und Anarbeitung. Die Kostensenkung spielt dabei für alle eine entscheidende Rolle. Ein reduzierter Personalaufwand sowie die Vermeidung zusätzlicher Investitionen sind weitere Aspekte, die für ein Outsourcing sprechen.
Fazit
Die Entwicklung hin zum vernetzten und digitalisierten Stahlhandel ist derzeit noch nicht zu erkennen. Viele mittelständische Unternehmen sind sich zwar der Vorteile von Industrie 4.0 bewusst, wissen diese für das eigene Geschäft aber noch nicht effektiv umzusetzen. Es fehlt ihnen an einem konkreten Lösungsweg zur Digitalisierung und Vernetzung von Prozessen. Viele Stahlhändler sind dabei schon auf einem guten Weg und bieten beispielsweise Online-Shops für einen einfachen und schnellen Bestellvorgang an. Das Potential wird aber von der verarbeitenden Industrie noch nicht voll ausgeschöpft. Um langfristig auf dem Markt konkurrenzfähig zu bleiben und den Kunden einen echten Mehrwert zu bieten, sollten sich Unternehmen jedoch neu aufstellen und offen für digitale Prozesse sein. Nur so kann der Stahlhandel auch weiterhin zukunftsfähig bleiben.